


Ich habe letztens einen Zylinder gefräst und dabei die Auslassbearbeitung dokumentiert.
Nachfolgend eine Schritt-für-Schritt-Anleitung, um Nebenauslässe zu fräsen. Viel Spaß beim Nachmachen!
Zuerst werden mit Hilfe von Kolben und Zirkelspitze die Kanalkanten gezogen.

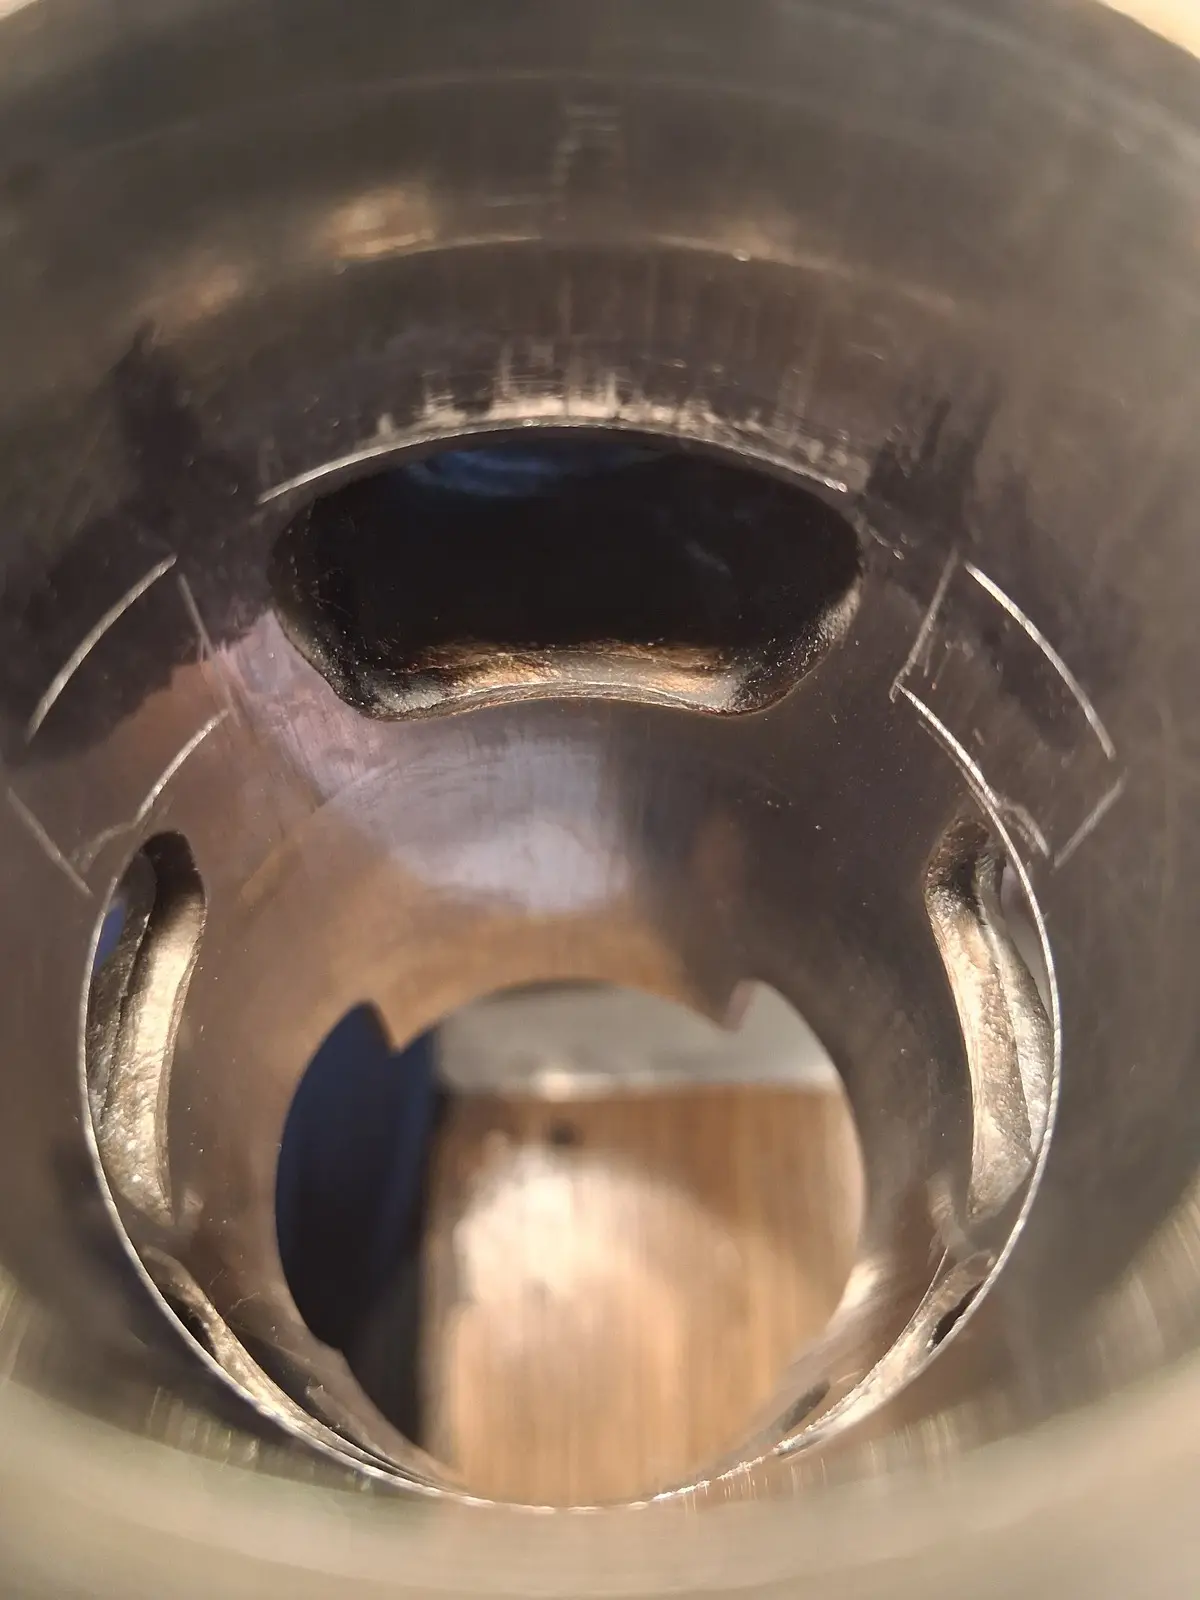
Die Hauptauslassbreite sollte 67% der Bohrung nicht überschreiten. Der Steg sollte in etwa 3 mm breit sein. Geringfügige Unterschreitung hat sich in der Praxis auch als betriebssicher erwiesen. Die Breite der Nebenauslässe ist begrenzt, da sie ansonsten den Kolbenbolzen überlaufen. Ein minimaler "Kurzschluss" hat allerdings keine negativen Auswirkungen.

Als Erstes werden die Nebenauslässe von innen in der Tiefe grob frei geräumt.

Wenn beide Seiten vorbereitet sind wird eine Verbindung, vom Auslasskanal kommend, mit einem Bohrer geschaffen. Damit dieser gut greifen kann, wird mit einem Fräser eine Fläche gefräst.
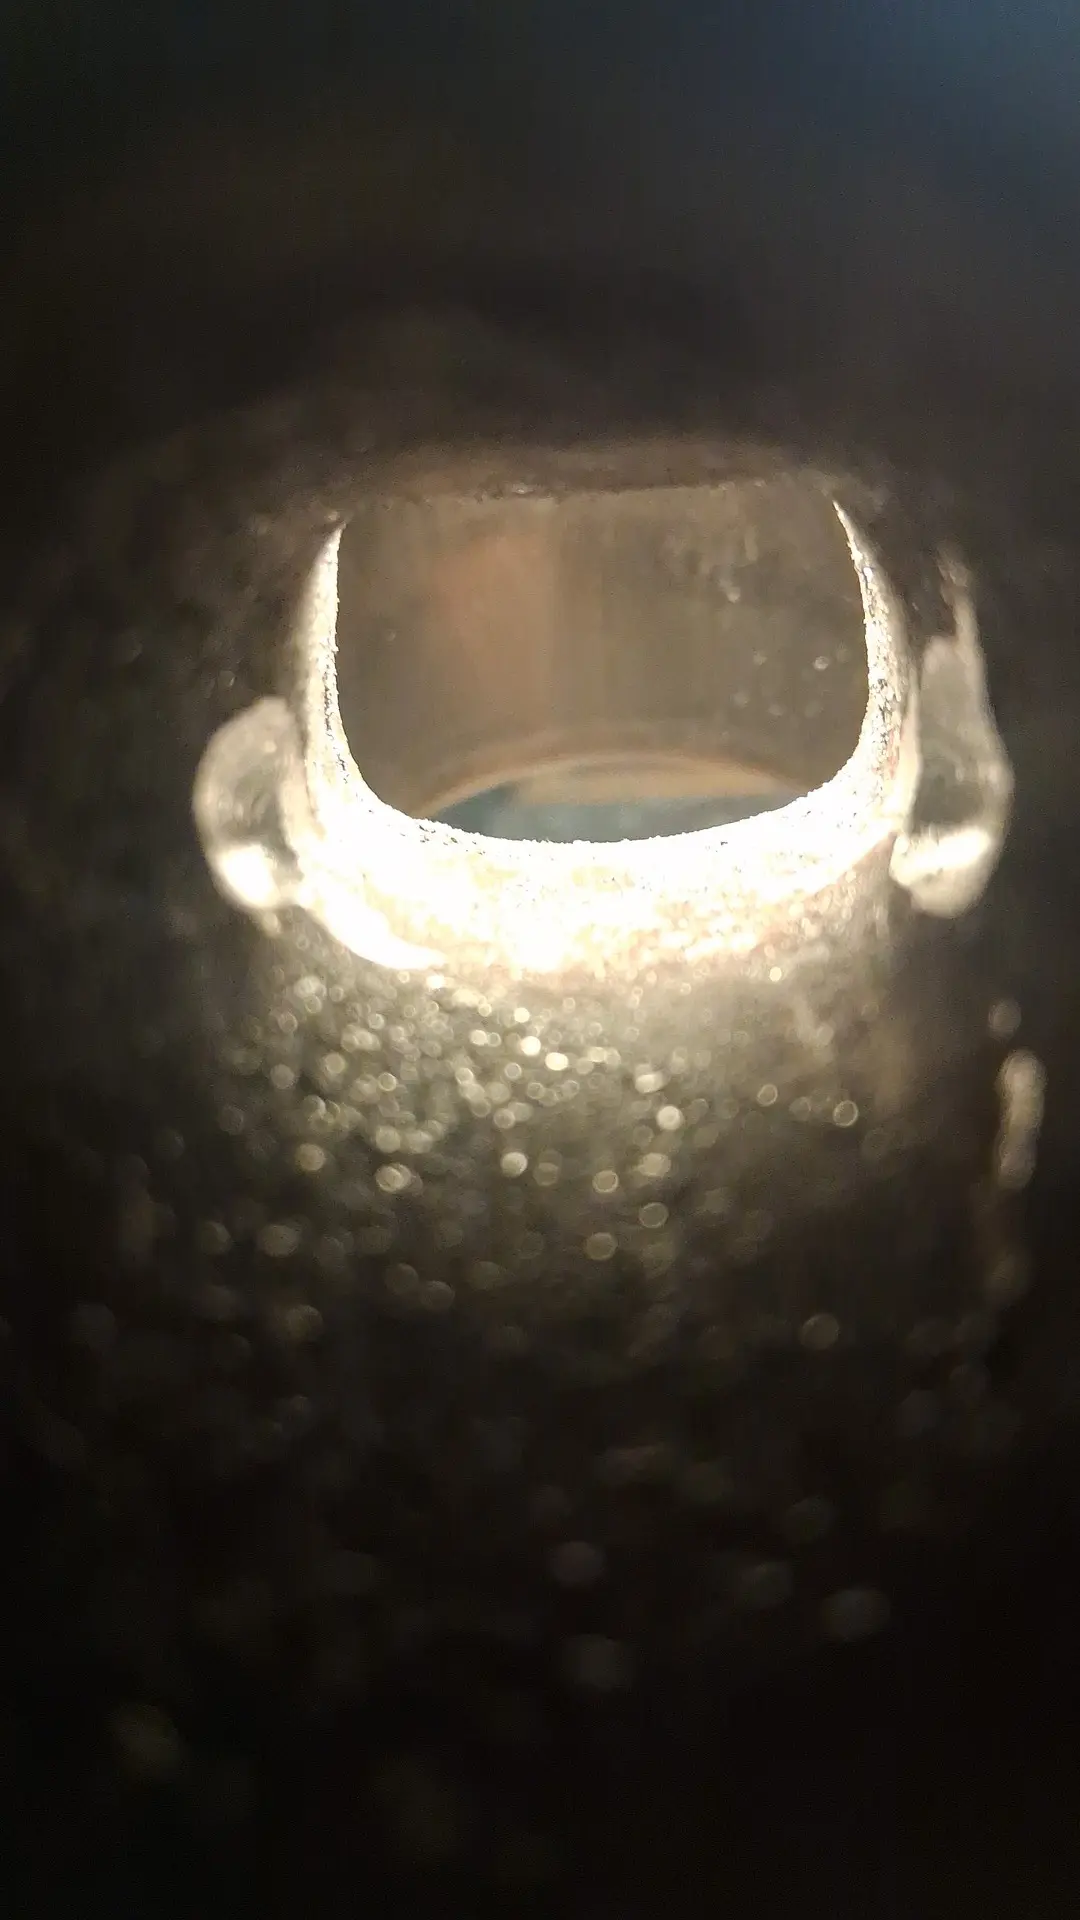
Ich beginne mit einem 3 mm Bohrer, den ich in mein Handstück von Dremel einspanne. Die Richtung peilen und hoffen das alles gut geht.
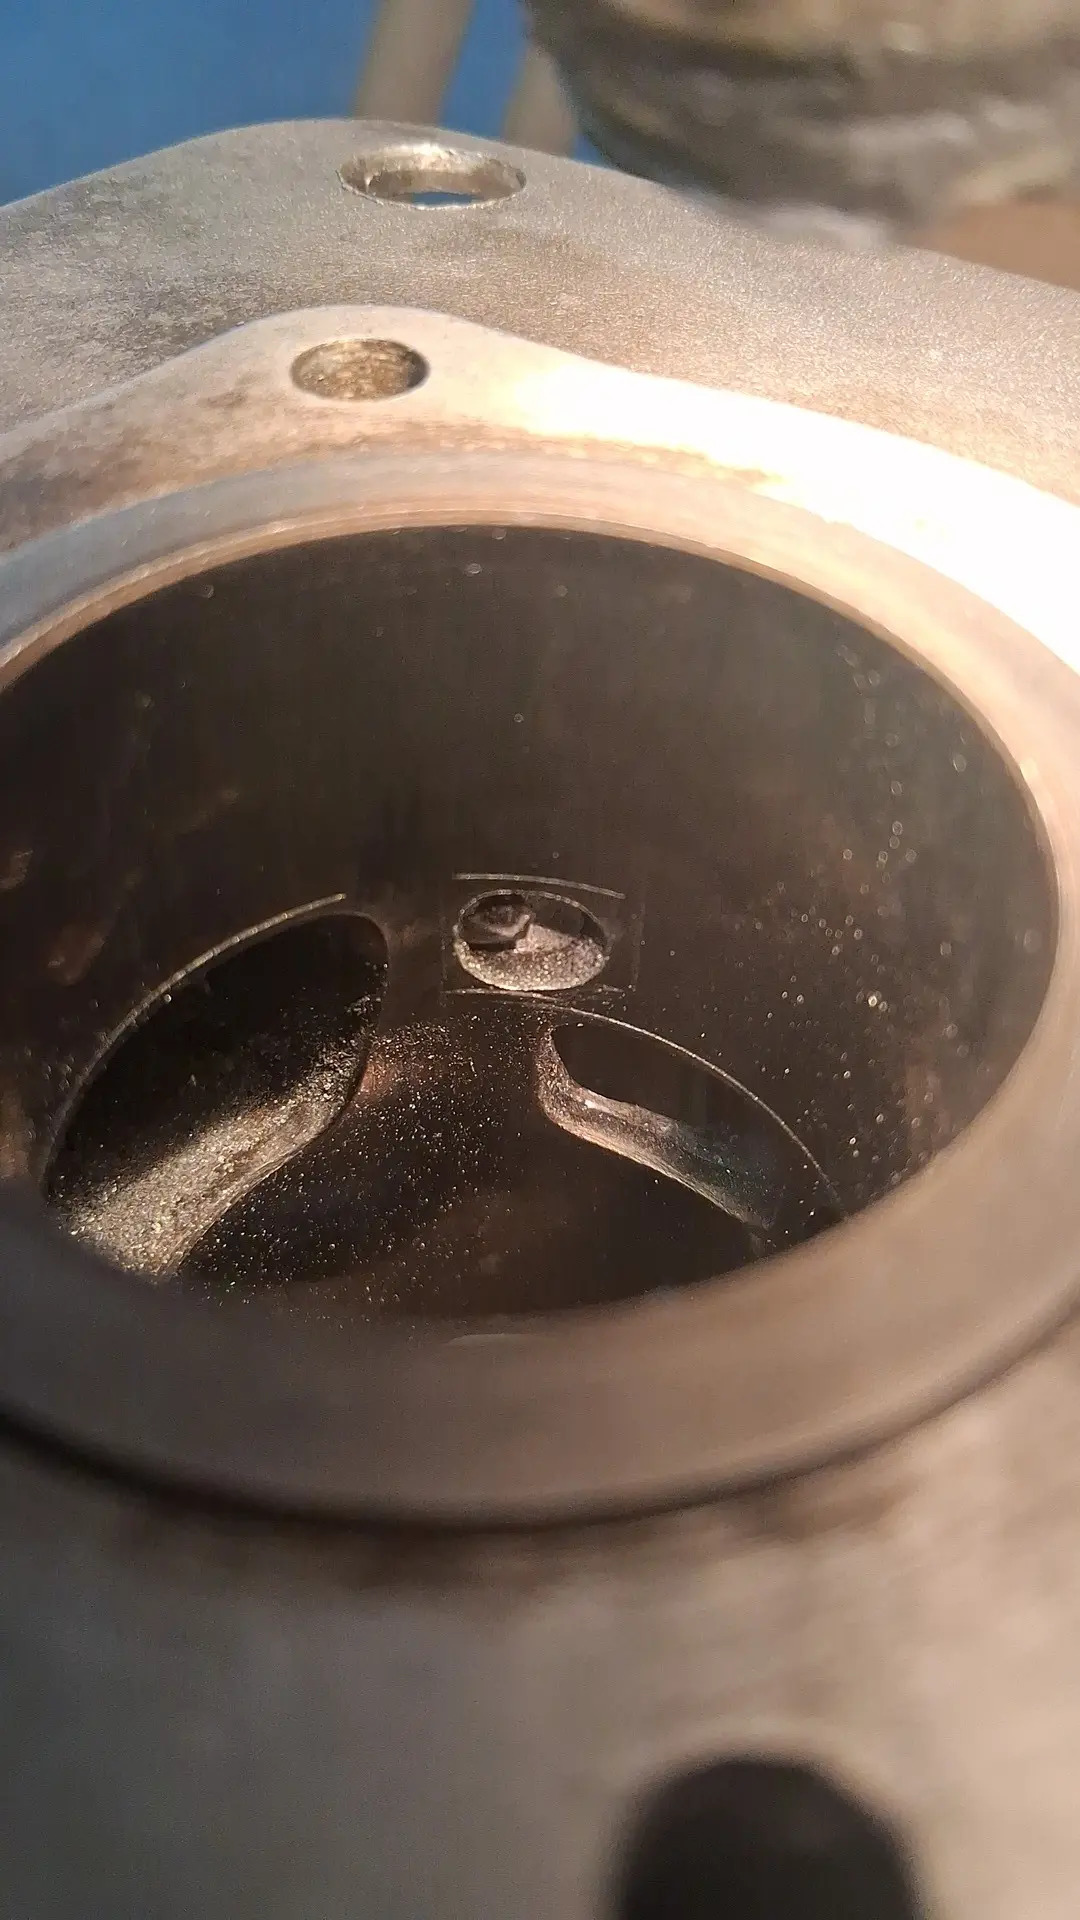
Volltreffer! 
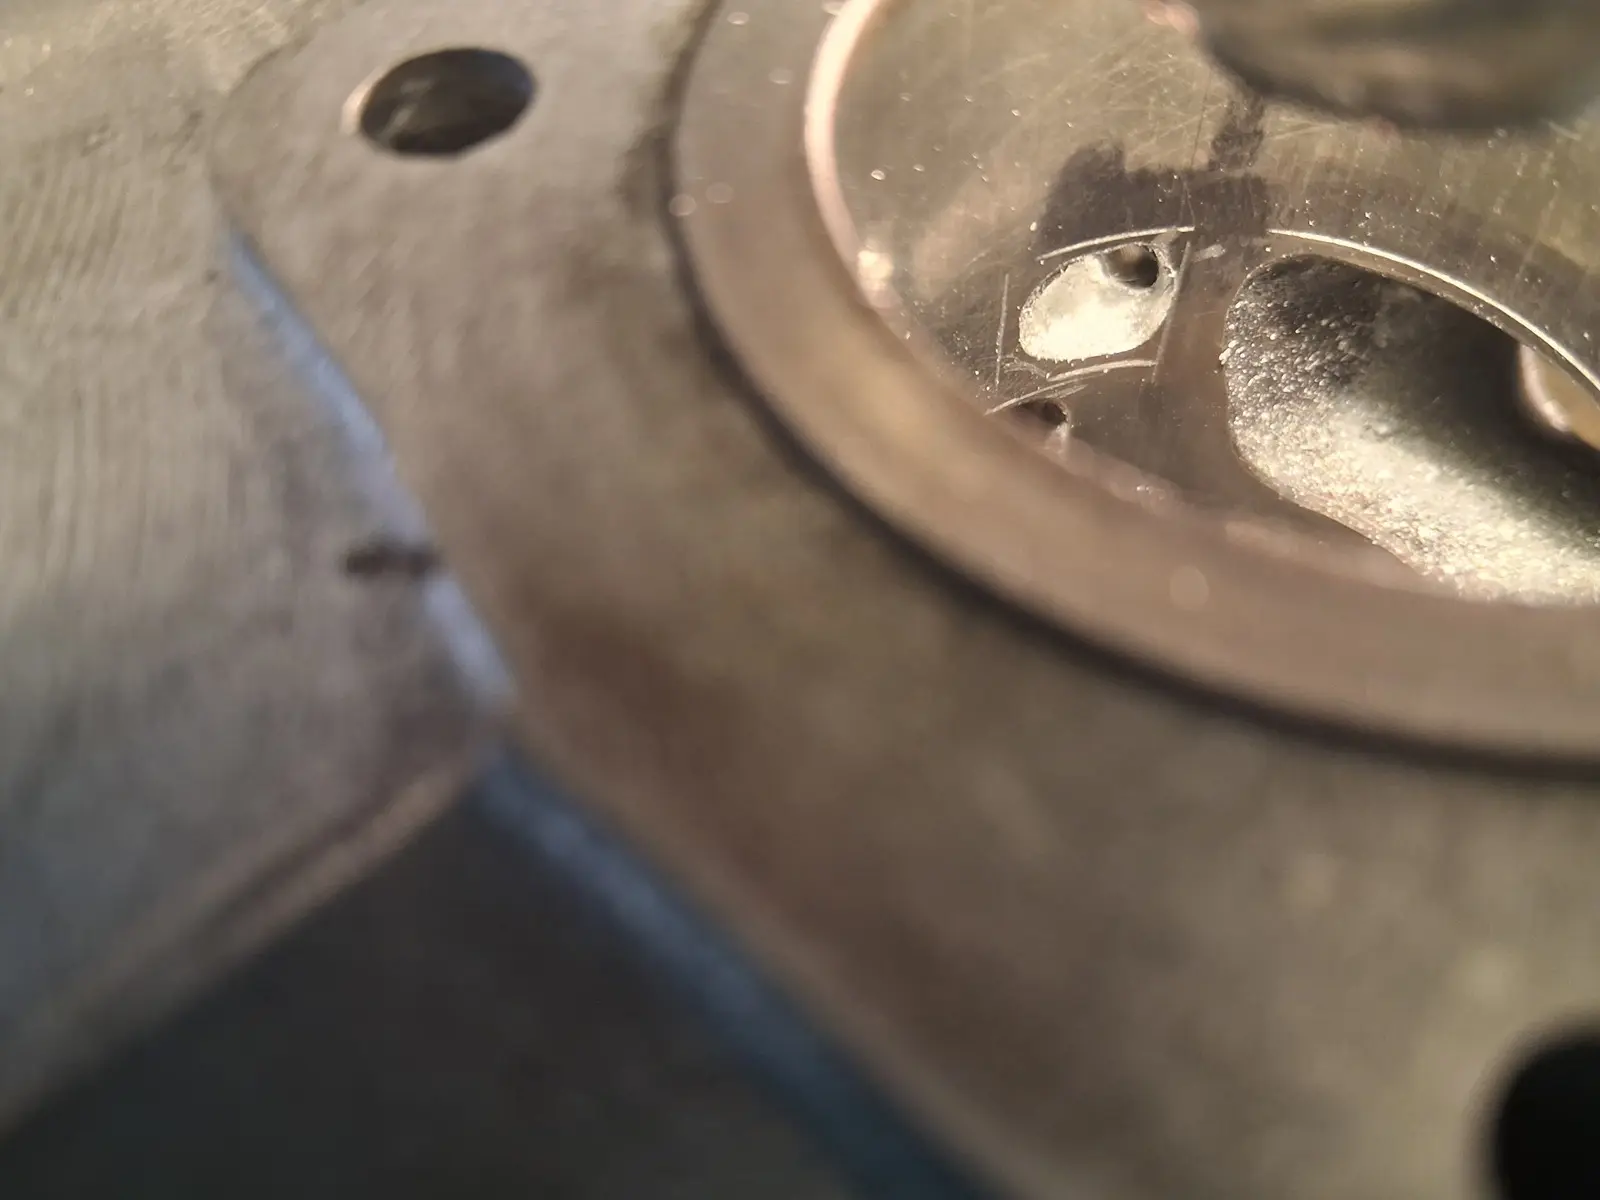
Anschließend wird der Kanal mit einem größeren Bohrer nachgebohrt und mit einem Frässtift (Langschaft) in eine ovale Form gebracht. Üblicherweise durchbricht man dabei die Stehbolzenbohrung. Diese wird anschließend mit einer 7x0,5 mm Hülse geschlossen.
Bei größeren Kanalbreiten (und Hubräumen) besteht ebenfalls die Gefahr nach außen, durch den Kanal, durchzubrechen. Das sollte vermieden werden, da eine geklebte Stelle in diesem Bereich immer wartungsintensiv ist.
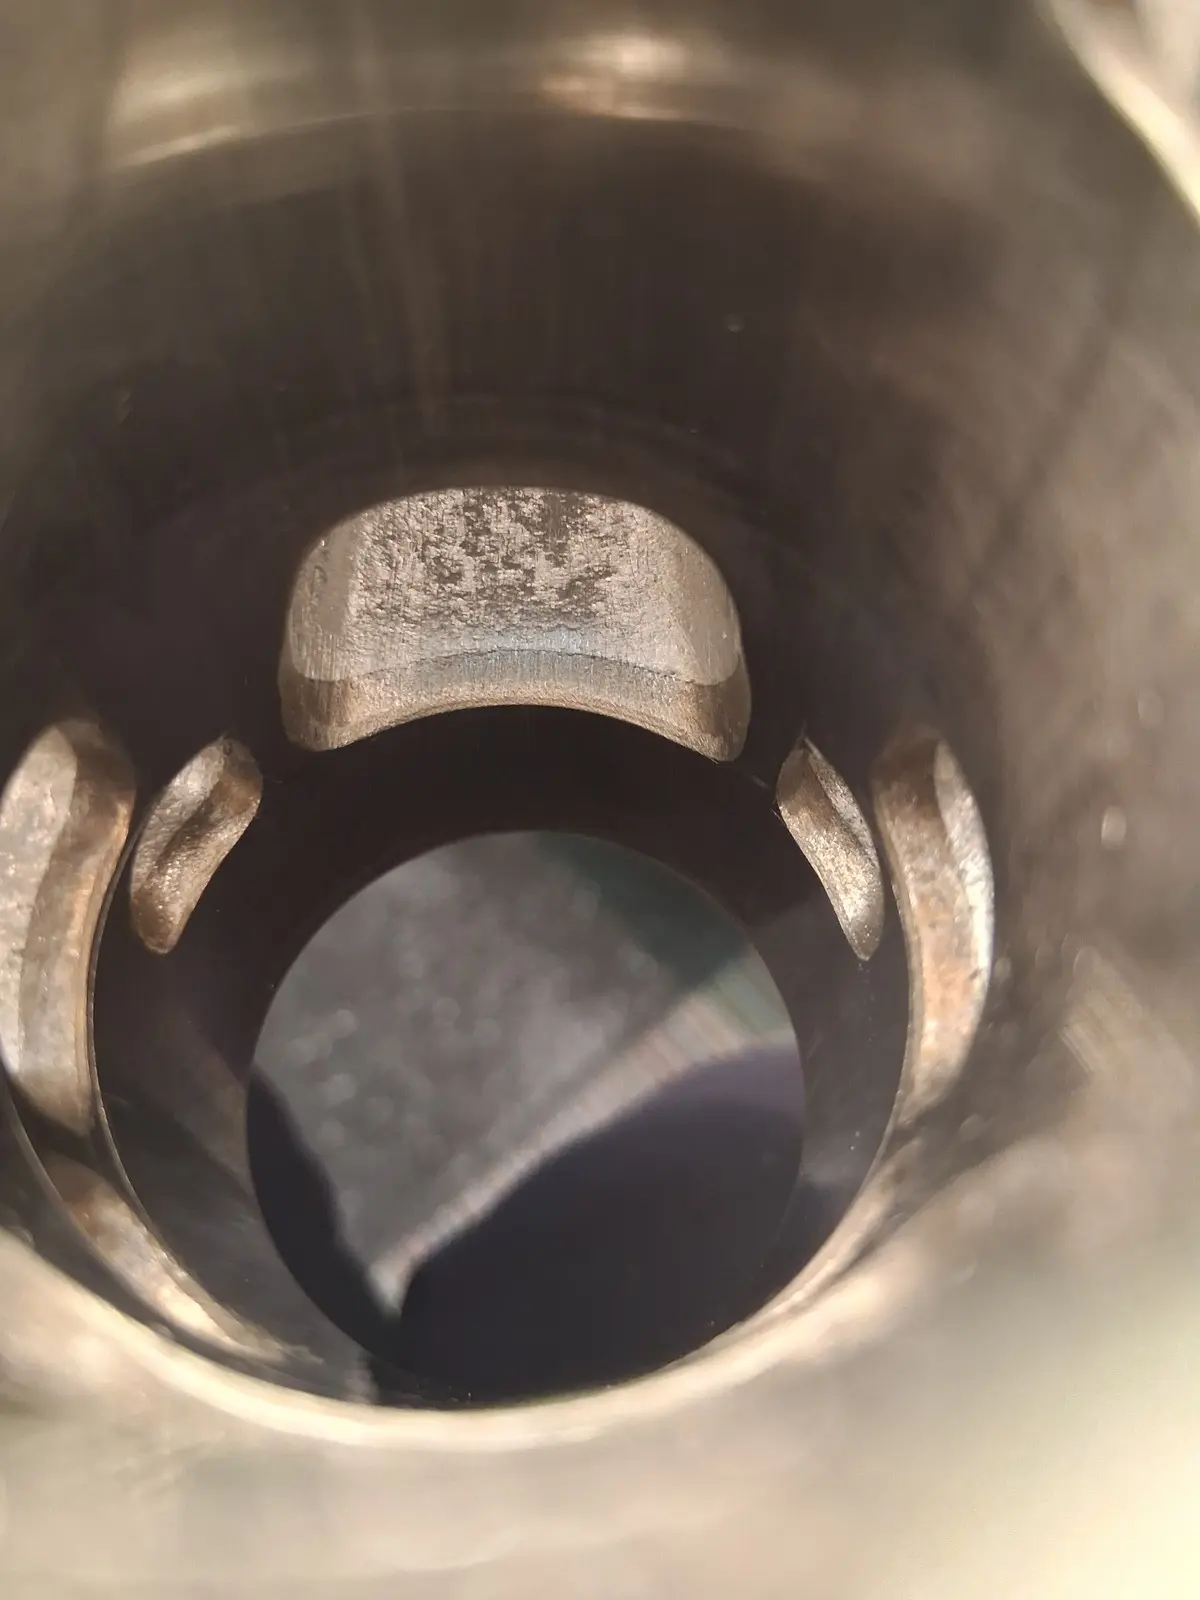
Wenn die Kanäle vom Krümmer aus in Form gebracht sind, wird die Form der Nebenauslässe in der Buchse vollendet. Das kann auch dual geschehen, in dem man sich langsam an die endgültige Form heran tastet.
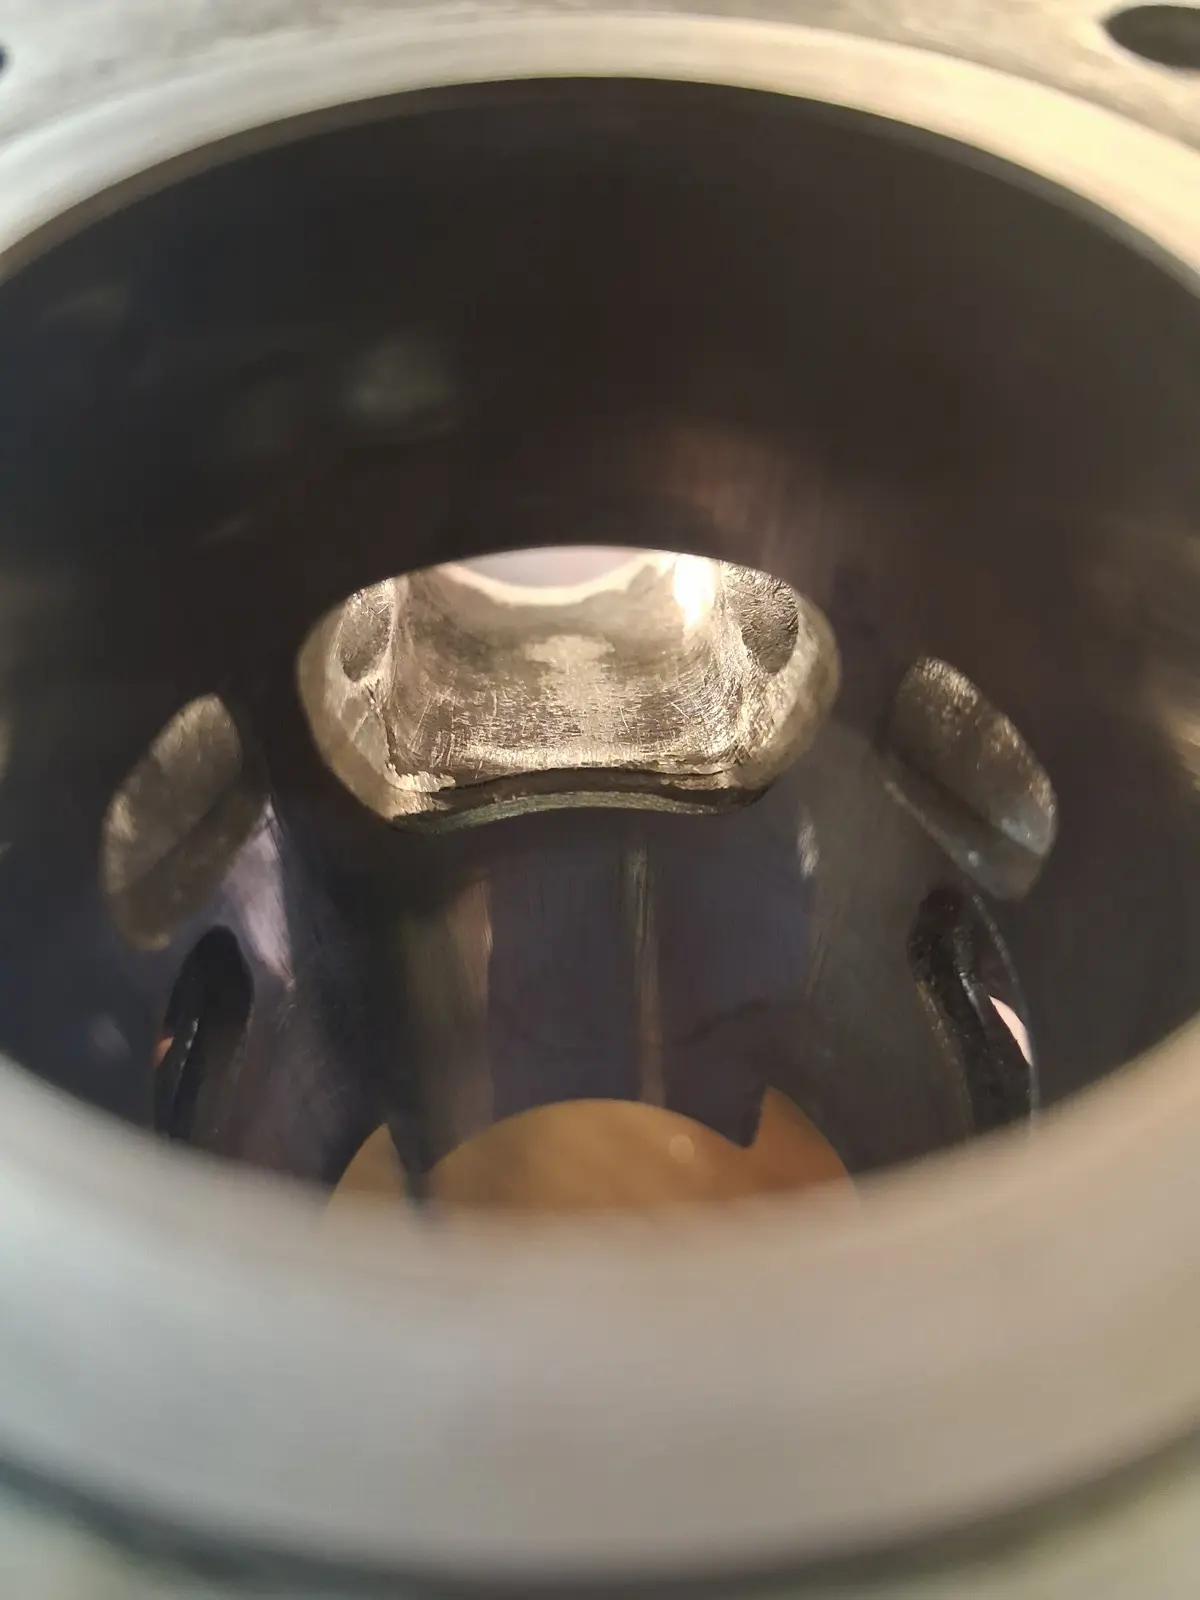
Fertig!